Artykuł sponsorowany
Dlaczego powłoka poliuretanowa odspaja się od rdzenia mimo poprawnego nakładania
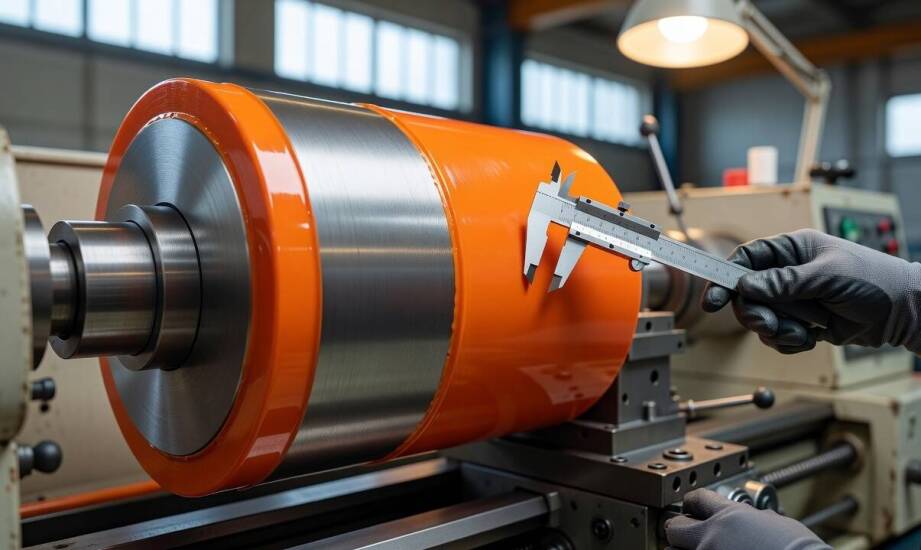
Powłoka poliuretanowa na rdzeniu metalowym często wygląda prawidłowo po nałożeniu i wstępnym odbiorze wizualnym. Zdarza się jednak, że po krótkim czasie eksploatacji maszyny warstwa elastomeru nieoczekiwanie odspaja się od podłoża. Taka awaria ujawnia się zazwyczaj pod wpływem obciążeń dynamicznych na linii produkcyjnej. Problem pojawia się nawet wtedy, gdy samo nakładanie materiału przebiegało zgodnie z podstawowymi procedurami warsztatowymi. Zrozumienie przyczyn tej delaminacji wymaga analizy całego cyklu przygotowania detalu.
Przeczytaj również: Genialne pomysły na użycie folii spożywczej
Przygotowanie rdzenia i dobór elastomeru
Czyszczenie rdzenia metalowego z tłuszczu, oleju oraz rdzy stanowi bezwzględny warunek uzyskania trwałej przyczepności. Pozostałości organiczne lub nieorganiczne tworzą barierę, która uniemożliwia bezpośredni kontakt chemii z podłożem. Sama czystość jednak nie wystarczy. Obróbka strumieniowo-ścierna, czyli piaskowanie lub śrutowanie, nadaje powierzchni odpowiedni profil chropowatości. Standardowo wymaga się czystości na poziomie Sa 2½ oraz chropowatości Rz w przedziale 40–80 μm, co zapewnia optymalne zakotwiczenie mechaniczne elastomeru. Wilgoć obecna na rdzeniu lub w otoczeniu stwarza ogromne zagrożenie dla całego procesu. Woda łatwo wchodzi w reakcję z izocyjanianami, co skutkuje osłabieniem sił adhezyjnych między metalem a powłoką.
Przeczytaj również: Jaki wpływ ma jakość pościeli na jakość snu - dlaczego warto inwestować w dobre produkty
Właściwości gotowego detalu zależą mocno od zastosowanej bazy chemicznej. Mieszanki oparte na poliestrach wykazują wyższą odporność na ścieranie ślizgowe, oleje, paliwa oraz rozpuszczalniki. Mają też lepsze parametry wytrzymałości na rozciąganie i rozdzieranie. Zastosowanie tej bazy ma też swoje ograniczenia, ponieważ poliuretan poliestrowy ulega szybszej hydrolizie w środowisku stale wilgotnym. W takich warunkach znacznie lepiej sprawdzają się elastomery na bazie polieterów. Zapewniają one doskonałą barierę przed wodą i dobrze znoszą obciążenia udarowe. Wybór konkretnego rodzaju materiału musi bezpośrednio odpowiadać warunkom panującym w zakładzie. Obecność smarów faworyzuje typ poliestrowy, a praca w zanurzeniu narzuca użycie wariantu polieterowego.
Przeczytaj również: Wybór materiałów do produkcji jednorazowych artykułów higienicznych
Nalewanie mieszanki i kontrola jakości detalu
Podczas aplikacji materiału kluczowe znaczenie mają parametry temperaturowe formy i samej chemii. Odpowiedni czas reakcji oraz dokładne odgazowanie składników decydują o jednorodności struktury. Wszelka wilgoć uwięziona w prepolimerze lub poliolu natychmiast reaguje z izocyjanianami. Taka niepożądana reakcja uwalnia dwutlenek węgla i generuje wewnętrzne pęcherze. Zbyt gwałtowne wlewanie substancji również wprowadza do środka powietrze, które zostaje zamknięte w stygnącej warstwie. Błędy w utrzymaniu reżimu cieplnego przyspieszają lub spowalniają utwardzanie, co prowadzi do niekontrolowanego skurczu liniowego. Ścisła kontrola temperatury oraz wydłużenie fazy odgazowania skutecznie eliminują powstawanie pustych przestrzeni wewnątrz detalu.
Wałki i rolki pracują pod dużym obciążeniem w maszynach tekstylnych, systemach posuwowych oraz ciągach transportowych. Nakładana powłoka musi tłumić drgania, znosić tarcie i utrzymywać zadaną geometrię przez wiele miesięcy pracy. W takich warunkach niespodziewane odspojenie materiału oznacza natychmiastowy postój maszyny i ryzyko uszkodzenia sąsiadujących elementów układu. Z tego powodu prawidłowe pokrywanie poliuretanem wymaga rygorystycznych testów po zakończeniu utwardzania. Specjaliści sprawdzają wymiary geometryczne oraz ewentualne bicie promieniowe wałka. Powierzchnia podlega badaniu twardości w skali Shore A lub D przy użyciu certyfikowanych twardościomierzy. Wykonuje się również próby udarowe w celu wykrycia głuchych punktów, które mogłyby świadczyć o braku adhezji.
Firma FORM-GUM realizuje regenerację elementów maszyn dla klientów przemysłowych, opierając się na sprawdzonych procedurach formowania polimerów. Stabilność połączenia między rdzeniem a warstwą roboczą zależy od ścisłego przestrzegania reżimu na każdym etapie prac. Dokładne oczyszczenie i zmatowienie powierzchni metalowej tworzy fundament pod silne wiązanie chemiczne. Dopasowanie konkretnej bazy poliuretanowej do środowiska pracy detalu gwarantuje jego odporność na czynniki degradujące. Precyzyjne sterowanie temperaturą i procesem odgazowania pozwala ostatecznie uniknąć wad strukturalnych, które najczęściej prowadzą do kosztownej delaminacji w trakcie pracy maszyny.
Kategorie artykułów
Polecane artykuły

Rola wydania specjalnego czasopisma w poszerzaniu wiedzy pediatrycznej
Wydania specjalne czasopism medycznych są nieocenione w dostarczaniu aktualnych informacji i badań dotyczących pediatrii. Umożliwiają one lekarzom oraz specjalistom dostęp do najnowszej wiedzy, co przekłada się na skuteczniejsze diagnozowanie oraz leczenie pacjentów. W dalszej części artykułu przyjr

Zastosowanie robotów mobilnych AGV/AMR w zarządzaniu przestrzenią magazynową
Nowoczesne podejście do automatyzacji magazynów opiera się na wykorzystaniu robotów mobilnych AMR i AGV, które rewolucjonizują zarządzanie przestrzenią. Dzięki nim procesy stają się bardziej efektywne, a operacje magazynowe zyskują na wydajności. W artykule omówione zostaną korzyści płynące z zastos